

Peralatan Ekstrusi Profil
Profil dapat terdiri dari satu bahan atau beberapa bahan. Profil material tunggal menggunakan satu ekstruder sementara beberapa profil material membutuhkan lebih dari satu extruder untuk memasukkan material ke cetakan tengah. Proses ini dapat menggunakan ekstruder sekrup tunggal atau sekrup kembar. Mesin sekrup tunggal difokuskan pada bahan pellet atau aplikasi yang membutuhkan pencampuran yang kurang benar. Extruders twin-screw biasanya difokuskan pada bahan bubuk atau di mana pencampuran yang lebih intensif diperlukan. Extruders ini dapat dari berbagai ukuran dari beberapa kilo per jam output hingga ribuan kilo per jam output tergantung pada aplikasi.
Ekstrusi Bersama
Extruders sekunder disebut "co-extruders" dan juga bisa beragam ukuran tetapi biasanya jatuh ke ujung spektrum yang lebih kecil dan biasanya lebih kecil dari ekstruder pemrosesan utama. Jumlah co-extruders yang digunakan hanya dibatasi oleh ruang di jalur pemrosesan. Beberapa proses dapat menipu dengan menggunakan co-extruder yang sama untuk beberapa persyaratan aplikasi (selama bahan yang dibutuhkan identik co-extruder dapat digunakan untuk lebih dari satu lokasi. (Contohnya adalah garis-garis di luar minum sedotan) Jika strip memiliki warna yang sama, satu mesin dapat digunakan untuk semua strip) Co-extruders dapat dipasang di lantai atau ditangguhkan di atas kepala die sesuai kebutuhan.
Die Tooling
Die tooling khusus untuk aplikasi dan dapat berupa pelat logam sederhana dengan lubang di dalamnya agar material dapat mengalir, atau urusan beberapa komponen canggih yang dirancang untuk karakteristik aliran canggih dan ukuran presisi. Dies dipasang baik ke ekstruder utama langsung dengan co-extruders yang menghubungkan ke dalamnya, atau mati di dudukan lantai dengan extruders disalurkan ke sana. Perkakas Die berorientasi pada salah satu dari dua arah yang terkait dengan extruder utama. Arahannya adalah "inline" dan "crosshead". Proses inline menggunakan aliran yang mengikuti arah pengekstrusi dan cetakan dihubungkan dengan aliran dalam arah proses. Proses judul bab menggunakan aliran yang pada sudut ke aliran dari extruder. Untuk ekstrusi profil ini akan berada pada sudut sembilan puluh derajat terhadap aliran. (Proses judul bab diperlukan untuk produk apa pun yang membutuhkan komponen untuk dimasukkan ke dalam ekstrudat untuk pelapisan. Seperti kawat, produk yang diinjak-injak, dll.
Peralatan hilir
Peralatan hilir dipisahkan menjadi tiga area proses: 1) pendinginan / ukuran, 2) tarik, 3) potong / koil / lepas landas. Di bawah ini adalah gaya utama peralatan untuk mencapai persyaratan proses ini.
Peralatan Pendingin / Penentuan Ukuran
Bagian harus didinginkan untuk mempertahankan bentuk yang diinginkan. Peralatan ini termasuk dalam beberapa sub kategori. Beberapa proses membutuhkan dampak minimal untuk bekerja. Lainnya memerlukan interaksi yang luas pada tahap ini untuk mencapai produk yang diinginkan. Peralatan pendingin / ukuran terdiri dari beberapa jenis:
Pendinginan udara
Pendingin air
Pendinginan Air dan Ukuran Vakum
Peralatan Pendingin

Pendinginan udara
Penggunaan udara untuk mendinginkan bagian sudah ada sejak lama. Saat ini, ini jarang digunakan karena tidak efisien dan biasanya membutuhkan kecepatan proses yang lebih lambat. Tetapi gaya proses ini biasanya sangat murah sehingga untuk menjalankan lebih pendek dan untuk setup cepat masih digunakan secara efektif. Itu tidak memerlukan peralatan mahal untuk bekerja secara efektif. Beberapa prosesor menggunakan klem sederhana dan kawat bengkok untuk menahan produk dalam bentuk yang benar. Air Cooling Rack adalah bingkai sederhana, biasanya dengan kipas pendingin, dan pelat serta perlengkapan sederhana untuk memasang jig dan jari untuk mendorong bagian dan menahannya dalam bentuk yang diinginkan.
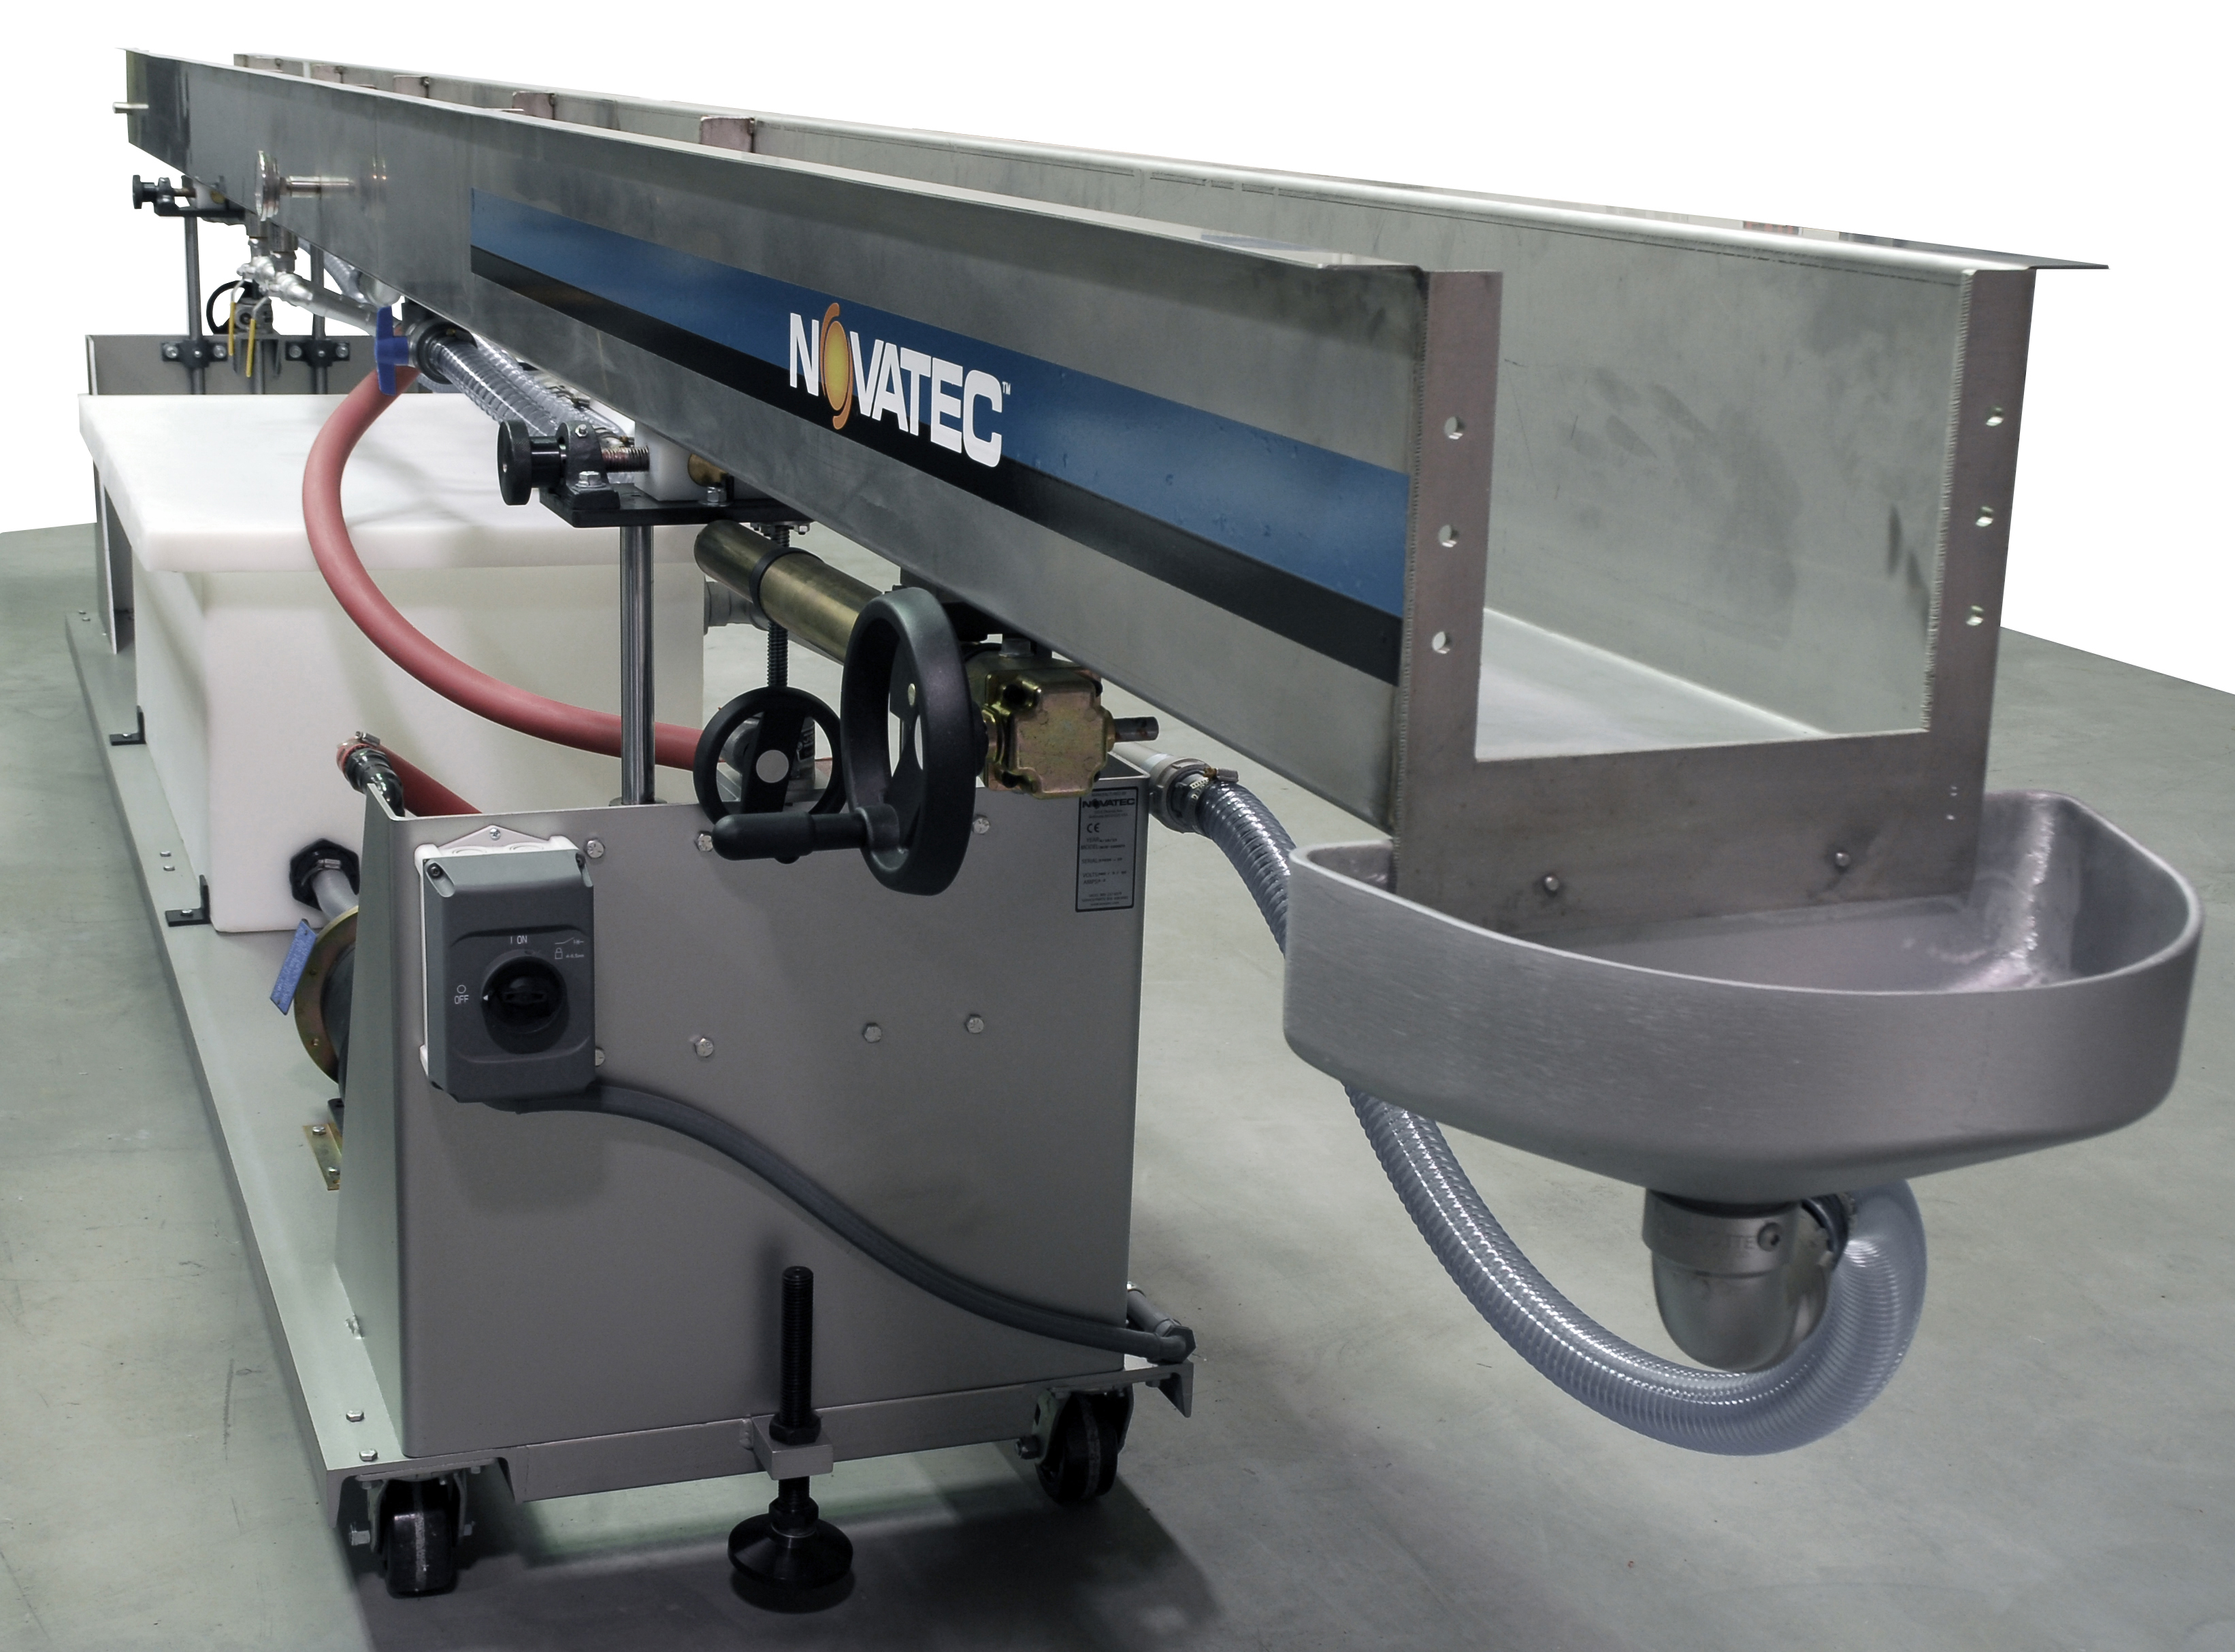
Tangki Pendingin Air
Tangki Pendingin membutuhkan pasokan air pendingin. Ini dapat dilakukan dengan beberapa cara. Entah langsung disalurkan ke tangki dari air tanaman atau sistem air dingin. Ini dapat menggunakan dua jenis sistem pendingin: 1) Saluran masuk / keluar air yang sederhana melalui proses tanpa resirkulasi dalam tangki, 2) Sistem resirkulasi untuk mengurangi konsumsi air dari pabrik. Sistem resirkulasi dapat memanfaatkan penukar panas untuk membuat pemisahan air dari sistem pusat atau tidak ada penukar panas dan air proses yang menyatu dengan air dingin. Air pendingin kemudian dicuci melintasi produk saat ditarik melalui tangki. Beberapa jenis penyangga biasanya dipasang di dalam tangki untuk menahan bagian saat sedang didinginkan oleh air. Air disemprotkan pada bagian dari berbagai arah untuk membantu keseragaman pendingin atau tangki dibanjiri dengan air sehingga bagian tersebut dicelupkan ke dalam air saat melewati tangki. Tangki semprot umumnya menawarkan pendinginan yang lebih efisien dengan biaya tambahan dan pemeliharaan nozel semprot. Biasanya, lebih dari satu tangki pendingin diperlukan untuk memastikan bahwa komponen didinginkan secukupnya dan menjaga stabilitas dimensi begitu ia meninggalkan tangki terakhir dalam saluran. Persyaratan pendinginan saluran mungkin memerlukan pendinginan 5 kaki hingga 250 kaki atau lebih untuk mencapai produk yang baik.
Dapatkan Lebih Banyak Detail tentang Tangki Pendingin & Vakum

Tangki Pendingin Air / Vakum
Sizing Tank pada dasarnya adalah Tangki Pendingin dengan kemampuan untuk mengukur ukuran produk dalam proses. Ukuran ini dilakukan dengan bantuan proses vakum yang mengirimkan produk ke perubahan atmosfer dalam tangki untuk membantu menjaga lubang, kebulatan, ketebalan dinding, dan ukuran sebenarnya. Ukuran dilakukan dalam bak tangki tertutup yang cukup kuat untuk tidak runtuh di bawah vakum tinggi atau melalui langsung menghubungkan sumber vakum ke perkakas melalui manifold dengan beberapa titik koneksi. Dengan tambahan pompa vakum dan pipa ledeng yang diperlukan, atmosfer yang konstan dipertahankan di dalam tangki. Sizing dilakukan dengan perkakas kalibrasi terkait yang dipasang di atau sebelum tangki. Menjaga kekosongan ke tingkat yang konstan membutuhkan segel yang baik melalui perkakas kalibrasi, segel ujung keluaran, segel penutup, dll. Kadang-kadang ini dibantu dengan ruang segel air di salah satu atau kedua ujung tangki. Ukuran panjang tangki didasarkan pada persyaratan pemrosesan dan panjang vakum mungkin merupakan bagian kecil dari panjang tangki atau dapat membutuhkan beberapa tangki sesuai untuk mencapai waktu di bawah vakum untuk proses tersebut.
Dapatkan Lebih Banyak Detail tentang Pendinginan & VacuumTanks

Tabel Kalibrasi Pendingin Air
Tabel Kalibrasi Pendingin Air
Konfigurasi ukuran pendinginan air alternatif adalah Tabel Ukuran / Kalibrasi.
Meja Ukuran atau Kalibrasi adalah peralatan tanpa tangki air. Komponen vakum dan air hadir dan menggunakan manifold dengan port berujung untuk terhubung ke set perkakas dan tubuh tangki yang diletakkan di atas meja. Koneksi ini memungkinkan untuk berbagai konfigurasi perkakas dan tangki untuk dimanfaatkan. Jenis proses ini kadang-kadang disebut "basah / kering" karena memungkinkan Anda untuk menggunakan atau tidak menggunakan air dalam konfigurasi perkakas. Profil jendela besar biasanya dijalankan pada peralatan jenis ini karena waktu yang dibutuhkan untuk mengatur / menghapus perkakas dari tangki untuk setiap bagian sangat luas. Jika perkakas dipasang di tangki khusus yang dapat ditempatkan di atas meja dengan cepat, itu jauh lebih efisien. Jenis peralatan ini biasanya jauh lebih mahal daripada tangki sehingga bukan pilihan yang baik untuk prosesor umum.
Dapatkan Lebih Banyak Detail tentang Tangki Pendingin & Vakum

Penarik Sabuk
Menarik
Sebagian besar proses ekstrusi memerlukan penarik untuk secara efektif memproses suatu produk. Pengecualiannya adalah produk pul-truded. Produk pul-truded sebenarnya mendorong produk melalui komponen hilir. Namun keseimbangan tidak memiliki integritas struktural material untuk melakukan ini. Jika Anda berpikir untuk memegang tali di tangan Anda dan mencoba memberi orang lain ujung tali, Anda akan menariknya dari tangan Anda dan mengirimkannya ke orang lain. Jika orang itu tidak bereaksi, apa yang terjadi? Tali membungkuk dengan cepat ke bumi dan menumpuk di kaki Anda. Ekstrusi adalah cara yang sama. Karena mereka biasanya tidak cukup kaku dalam keadaan cair untuk mendorong berat badan mereka sendiri, uluran tangan diperlukan. Orang lain akan meraih dan meraih tali dan menariknya ke arah mereka sendiri. Untuk menjaga agar tali tidak jatuh ke tanah, orang tersebut harus menjaga ketegangan pada tali. Jika mereka bergerak lebih jauh dari Anda, kekuatan yang diperlukan untuk menarik tali sambil menjaganya agar tidak jatuh ke tanah membutuhkan kekuatan yang lebih besar. Jadi untuk menjaga proses tetap berjalan, ekstrudat membutuhkan sedikit bantuan dari penarik untuk menjaga ketegangan dalam proses. Produk melewati tahap pendinginan hingga cukup dingin untuk menarik tanpa merusak jaring. Semakin lama panjang pendinginan dan semakin lama panjang tool kalibrasi, semakin tinggi gaya tarik yang dibutuhkan untuk mempertahankan proses. Akurasi kecepatan tarikan juga penting. Produk meninggalkan ekstruder pada pound yang diberikan per jam. Itu sama dengan kecepatan linear yang diberikan berdasarkan pada berat produk. Kecepatan itu perlu dijaga secara akurat atau bobot dan / atau kualitas produk akan bervariasi dan dapat menyebabkan spesifikasi produk tidak sesuai.
Puller dibuat dalam berbagai jenis agar sesuai dengan persyaratan proses. Beberapa di antaranya adalah: 1) Sabuk - aplikasi umum dan persyaratan gaya rendah hingga sedang, 2) dibersihkan - gaya tarik lebih tinggi dan bagian dengan bentuk yang akan terdistorsi di sabuk normal. Cleat dapat dibentuk agar sesuai dengan tonjolan produk, 3) roda - Murah dan mudah digunakan tetapi keakuratan mungkin dipertanyakan karena selip pada roda dan tipe penggerak motor yang digunakan.
Lihat Detail Tentang Penarik 2 "hingga 6" untuk Ekstrusi Profil Plastik

Pemotong Pisau Terbang
Potong / Coil / Lepas
Setelah produk berada di puller, ia harus cukup dingin untuk dikerjakan untuk menyelesaikannya. Beberapa produk sekarang dipotong memanjang. Beberapa digulung kalah. Beberapa gulungan pada gulungan semacam. Setiap produk memiliki persyaratan sendiri untuk finishing.
Pemotong
Beberapa produk dapat dipotong dengan pisau sederhana. Bagian ini biasanya dijalankan melalui set bushing agar tetap berorientasi dan untuk membantu dengan kualitas potongan dan toleransi. Saat produk bergerak melalui bushing, blade diaktifkan. Ini biasanya lengan putar atau roda tempat bilah dipasang. Pisau dibawa melalui produk untuk memotongnya sesuai kebutuhan. Jenis blade, konfigurasi, sudut serang, ukuran bushing, jarak antar busing agar blade dapat bergerak, dan lebih banyak lagi akan menentukan kualitas dan toleransi produk yang dipotong. Banyak pemotong akan beroperasi dalam berbagai mode untuk memungkinkan prosesor menggunakannya untuk berbagai produk. Ada dua jenis mode pemotongan - Sesuai permintaan - (ini berarti pemotong diaktifkan dari sinyal dan setiap kali pemotongan diperlukan, lengan pisau pemotong akan berputar melalui produk dan satu potong produk. Aktuasi dapat melalui timer, sensor optik, saklar bendera fisik, roda encoder, dll). Continuous - (jenis potongan ini menggunakan lengan pisau berputar pada kecepatan yang diberikan secara terus-menerus dan produk dipindahkan melalui busing pada tingkat yang konsisten untuk mencapai panjang potong. Ini biasanya digunakan untuk bagian yang sangat pendek atau kecepatan jalur yang sangat tinggi. beberapa bilah dapat digunakan pada lengan / roda untuk mencapai laju pemotongan yang lebih tinggi jika diperlukan).
Pemotong ini dapat dioperasikan dengan berbagai cara. Beberapa pemotong gaya lama akan beroperasi dengan kopling yang membalik bilah melalui bagian tersebut. Beberapa menggunakan motor AC langsung untuk memutar lengan pisau. Pemotong modern biasanya menggunakan motor servo dengan atau tanpa pengecil roda gigi untuk memotong produk.
Mesin potong lainnya akan menggunakan pisau gaya guillotine yang terhubung ke silinder udara atau motor. Ini digunakan untuk produk yang membutuhkan lebih dari sekadar pemotong gaya blade yang dijelaskan di atas dan membutuhkan pemotongan tanpa chip.
Dapatkan Detail tentang Pemotong untuk diameter dan profil 2 "hingga 5" hingga 4,5 "x 7,5"

Up Cut Saw
Gergaji
Beberapa produk tidak akan memotong dengan pemotong gaya pisau yang dijelaskan di atas dan memerlukan gergaji dengan pisau berputar. Gergaji biasanya diperlukan untuk produk yang lebih tebal dan kaku (bentuk dinding yang berat, pipa, bahan kaku seperti RPVC, atau bahan yang mudah retak dengan pemotongan pisau). Gergaji tersedia dalam beberapa konfigurasi yang berbeda. Untuk digunakan sejalan dengan prosesnya, gergaji membutuhkan meja perjalanan. Ini memungkinkan siklus potong untuk tidak mengganggu gerak maju produk selama proses.
Ada dua gaya gergaji bepergian:
1) Pneumatik - ini membutuhkan penggunaan silinder pneumatik untuk "membantu" pergerakan meja melalui produk yang terperangkap di antara meja dan klem.
2) Servo - ini adalah gaya paling populer saat ini dan menggunakan motor servo dan mekanisme untuk memindahkan meja (mekanisme ini bisa berupa sabuk, sekrup bola, dll). Gerakan meja servo lebih akurat karena tidak mengharuskan produk dijepit untuk memindahkan meja.
Beberapa gaya gergaji terlihat dalam operasi ekstrusi:
1) Up-cut - ini adalah gergaji yang paling banyak digunakan. Pisau bergerak dari bawah produk ke atas selama memotong. Blade yang dikembalikan di bawah produk. Gaya ini membutuhkan mekanisme penjepit untuk beroperasi dengan benar. Sebelum dimulainya siklus pemotongan, klem menjebak produk pada meja. Tindakan ini diperlukan karena blade akan mengangkat produk selama pemotongan yang dapat menyebabkan kualitas dan akurasi pemotongan yang buruk. Gergaji potong hanya dibatasi oleh diameter mata pisau yang pas di bawah meja.
2) Crosscut - Gaya ini biasanya digunakan ketika produk lebih lebar daripada yang bisa ditangani dengan pemotongan normal. (Akan membutuhkan pisau yang sangat besar diameternya sehingga tidak akan muat di bawah meja di ketinggian garis tengah yang diperlukan dari garis). Ada beberapa jenis gergaji potong yang digunakan. Beberapa menggunakan pisau yang dimulai di bawah permukaan meja dan pisau bergerak ke atas dan kemudian menyeberang. Gaya ini dapat membuat blade muncul dan melewati produk dan kemudian kembali melintasi produk ATAU blade dapat melintasi produk dan bergerak ke bawah meja untuk kembali. Beberapa menggunakan pisau yang berada di atas permukaan meja dan hanya pergi melintasi produk.
3) Downcut / Chop - Gergaji ini biasanya menggunakan bilah yang lebih kecil dan memiliki kapasitas lebih kecil.

Planetary Saw
Pemotong / Gergaji Planet
Beberapa produk bundar dapat menggunakan pemotong / gergaji gaya planet. Ini menggunakan alat pemotong yang berputar di sekitar permukaan luar produk dan memotong dengan berbagai alat pemotong: 1) Alat gaya bubut - Bit pemotongan kecil dipasang di kepala yang berputar dan menghilangkan bahan karena potongannya mirip dengan potongan bubut . 2) Bilah gergaji - beberapa akan memiliki motor gergaji yang dipasang pada kepala yang berputar dengan bilah bergigi. Ini juga menghilangkan materi saat memotong. 3) Roda pemisah - gaya ini menggunakan roda pemotong yang mirip dengan pemotong pizza dan dicelupkan ke dalam produk dan berfungsi untuk memisahkan produk saat bergerak lebih dalam ke dalam produk. Tidak ada chip yang dibuat dengan gaya ini dan merupakan tipe yang disukai untuk kekurangan chip ini untuk ditangani. Kelemahan dari menggunakan jenis gergaji ini adalah biaya alat berat dan persyaratan untuk perhatian terus-menerus dan “penyesuaian” agar tetap baik.

Lepas Konveyor
Konveyor
Biasanya memiliki beberapa jenis konveyor untuk mengambil bagian-bagian setelah mereka dipotong oleh gergaji atau pemotong ke tempat mereka dikemas. Kalau tidak, karena bagian tidak lagi didorong atau ditarik, mereka akan mundur di pemotong atau melihat dan menyebabkan masalah. Ini digunakan secara normal pada produk yang lebih fleksibel. Ini umumnya merupakan konveyor yang sangat sederhana yang berjalan sedikit lebih cepat daripada kecepatan garis bagian tersebut.

Coiler Tanpa Biji
Jamnya / Coiler
Untuk bagian yang kecil atau fleksibel, sering diinginkan untuk menggulung atau menggulung bagian untuk penyimpanan sampai operasi sekunder dapat dilakukan. Beberapa produk dijual dalam konfigurasi ini agar pelanggan dapat menerapkan operasi sekunder. Ada dua jenis mesin yang digunakan di sini. Coilers dan winder: 1) Coilers - Coiling menggunakan mesin dengan set mandrel yang biasanya dapat diperluas dan produk dibungkus langsung pada mandrels ini. Selama proses penggulungan, mandrels ditempatkan dalam konfigurasi yang benar-benar diperluas untuk menggulung. Ketika panjang yang benar digulung, mandrels runtuh untuk memungkinkan penghapusan produk. Winders - Winding mirip dengan coiling kecuali ada spool pembawa / reel yang dipasang pada winder di atas satu poros yang terhubung untuk menggerakkan spool / reel.
Winder / Coilers tersedia dalam berbagai konfigurasi dari konfigurasi yang sangat sederhana dengan satu stasiun hingga stasiun ganda sepenuhnya otomatis dengan pemotongan dan transfer otomatis serta pembungkus atau pembungkus. Mesin stasiun tunggal biasanya adalah mesin yang digerakkan secara manual (operator akan memasang gelendong atau menghubungkan produk pada mandrels ke koil. Ketika selesai membungkus dengan panjang yang diperlukan, operator akan memotong produk, melepas gulungan atau gulungan dan mulai prosesnya lagi. Mesin stasiun ganda dapat dioperasikan secara manual sebagai poros tunggal, atau memiliki berbagai tingkat otomatisasi hingga otomatis penuh di mana operator hanya perlu memasang gulungan baru dan mengeluarkan produk jadi.