

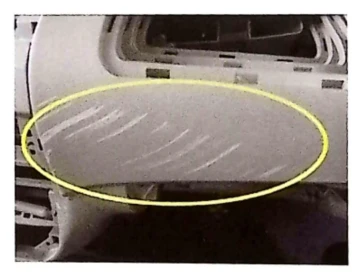
Saat demoldingbagian plastik, jika rongga cetakan memiliki lekukan yang dalam di sisinya, tetapi sudut tarikan rongga cetakan tidak mencukupi, alur tersebut akan menjadi kabur setelah bagian plastik keluar dari rongga. Fenomena ini disebut menggaruk atau menyeret, seperti terlihat pada gambar kiri.
Penyebab utama terjadinya goresan pada bagian plastik adalah tekanan injeksi atau tekanan penahan yang berlebihan, dan alur yang terlalu dalam di bagian dalam rongga cetakan. Penyebab spesifik dan solusinya ditunjukkan pada tabel di bawah ini.
Penyebab dan solusi ketegangan otot:
| Analisis Penyebab | Solusi/Pengobatan | |
|---|---|---|
| 1 | Ada rambut di dalam cetakan (baja) | Membersihkan rambut di dalam cetakan (baja) |
| 2 | Tekanan injeksi atau tekanan penahan terlalu tinggi | Kurangi tekanan injeksi atau tekanan penahan |
| 3 | Kemiringan pelepasan jamur saja tidak cukup | Tingkatkan kemiringan pelepasan cetakan |
| 4 | Keausan berlebihan pada permukaan cetakan | Poles bagian yang kasar atau-ulangi tekstur/pelat rongga cetakan |
| 5 | Gaya penjepitan tidak merata (deformasi cetakan besar) | Kurangi kekuatan penjepit, bantu deformasi cetakan |
| 6 | Suhu leleh atau suhu cetakan terlalu tinggi | Kurangi suhu keseluruhan dan perpanjang waktu pendinginan |
| 7 | Pembukaan cetakan terlalu cepat | Memperlambat kecepatan pembukaan cetakan |
| 8 | Posisi ujung pin ejektor terlalu cepat (tanda pin ejektor terlalu tinggi) | Memperlambat kecepatan pin ejektor, mencegah ketinggian ejeksi yang berlebihan |
Perbedaan warna dan solusinya
Jika bagian plastik menunjukkan warna yang tidak konsisten atau kilap yang seragam pada permukaan yang sama setelah dicetak, hal ini disebut perbedaan warna atau perbedaan kilap, seperti yang ditunjukkan pada gambar di bawah.
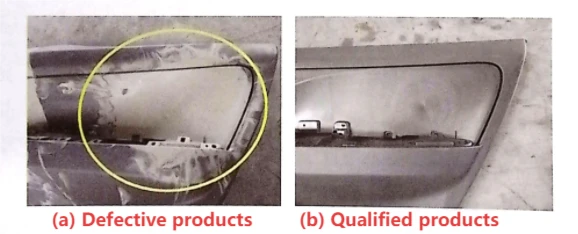
Perbedaan warna disebabkan oleh distribusi warna yang tidak merata pada komponen plastik, atau karena pewarna dan lelehan yang mengalir ke arah berbeda, yang menyebabkan kerusakan termal dan deformasi parah pada komponen plastik. Selain itu, kekuatan pelepasan yang berlebihan juga dapat menyebabkan warna dan perbedaan warna tidak merata.
Selama pencetakan injeksi, perbedaan warna dapat terjadi karena perubahan bahan baku atau pewarna, kontrol yang tidak memadai terhadap daur ulang sariawan, perubahan dalam proses pencetakan injeksi (suhu bahan, tekanan balik, berat sisa, kecepatan injeksi, dan kecepatan sekrup, dll.), perubahan dalam mesin cetak injeksi, waktu pencampuran yang berbeda, waktu pengeringan bahan baku yang terlalu lama, cetakan terpisah untuk produk yang membutuhkan warna yang serasi (beberapa cetakan), perubahan warna dalam sampel, dan ketidakkonsistenan warna produk inventaris, antara lain.
Penyebab dan solusi perbedaan warna:
| # | Analisis Penyebab | Solusi/Pengobatan |
|---|---|---|
| 1 | Nomor lot masterbatch/batch berbeda | Gunakan batch masterbatch yang sama untuk pesanan/produk yang sama |
| 2 | Kualitas pewarna tidak stabil (batch berbeda) | Ubah ke-toner/masterbatch berkualitas stabil |
| 3 | Perubahan besar pada suhu leleh (menyebabkan perbedaan warna) | Atur suhu leleh secara wajar agar tetap stabil |
| 4 | Jumlah bahan mentah yang didaur ulang tidak konsisten | Kontrol secara ketat berapa kali material didaur ulang |
| 5 | Terlalu banyak residu toner/masterbatch di dalam tong (kontaminasi-silang) | Kurangi sisa toner di dalam tong |
| 6 | Sekrup dibersihkan terlalu cepat atau tekanan balik terlalu rendah | Kurangi kecepatan pembersihan sekrup atau tingkatkan tekanan balik |
| 7 | Produk dengan rangkaian warna{0}}kilap tinggi tidak berada dalam rongga cetakan yang sama | Desain cetakan harus menempatkan produk-berwarna mengkilap di rongga yang sama |
| 8 | Ukuran mesin cetak injeksi tidak sama | Gunakan sebanyak mungkin mesin cetak injeksi dengan tonase/model yang sama |
| 9 | Waktu pemberian dosis dan kecepatan sekrup tidak konsisten (tidak terkontrol) | Kontrol kecepatan sekrup dan waktu pemberian dosis (gunakan pengaturan yang sama) |
| 10 | Waktu inventaris produk terlalu lama | Kurangi waktu inventaris, pastikan produk dikirim sebagai stok baru |
| 11 | Uji waktu pemberian makan tidak konsisten | Kontrol waktu makan, jangan mengubah atau memperpanjangnya |
| 12 | Tahan luntur warna buruk (penyegelan tas sama) | Pastikan tahan luntur warna yang baik (gunakan kantong tertutup dengan benar) |
| 13 | Stabilitas pewarna buruk (banyak memudar, daya sembunyi rendah) | Gunakan pigmen/pewarna dengan stabilitas yang baik |
Sangat penting untuk dicatat bahwa perbedaan warna pada bagian plastik adalah masalah yang sering terjadi dan salah satu masalah yang paling sulit dikendalikan dalam cetakan injeksi. Pemecahan masalah ini adalah proyek sistematis yang memerlukan pengendalian pada setiap tahap proses pencetakan injeksi untuk mencapai perbaikan yang efektif.
Pencampuran warna dan solusinya
Jika penyimpangan warna yang mencolok terjadi di area tertentu pada permukaan komponen plastik atau di lokasi di mana arah aliran lelehan berubah, fenomena ini disebut pencampuran warna, seperti yang ditunjukkan pada gambar di bawah.

Pencampuran warna dapat disebabkan oleh banyak faktor, seperti difusi bubuk warna yang tidak merata selama pencetakan injeksi (kompatibilitas buruk), barel yang tidak bersih, adanya sariawan warna lain pada bahan baku, rasio bahan daur ulang yang tidak stabil, dan plastisisasi lelehan yang buruk. Penyebab spesifik dan solusinya ditunjukkan pada tabel di bawah ini.
Penyebab dan solusi pencampuran warna
| # | Analisis Penyebab | Solusi/Pengobatan |
|---|---|---|
| 1 | Plastik leleh yang buruk | Memperbaiki kondisi plastisitas, meningkatkan tekanan balik dan kecepatan sekrup |
| 2 | Pengeringan masterbatch berwarna tidak mencukupi | Keringkan kembali masterbatch (ikuti petunjuk pengeringan masterbatch berwarna) |
| 3 | Suhu leleh terlalu rendah | Tingkatkan suhu barel, suhu sekrup, dan suhu nosel |
| 4 | Bahan tidak dibersihkan secara menyeluruh (mengandung pigmen lain) | Bersihkan laras/sekrup secara menyeluruh (gunakan bahan pembersih atau resin asli) |
| 5 | Material terperangkap saat sekrup ditarik, menyebabkan terbakar | Perbaiki atau ganti cincin periksa (katup satu-balik), pasang sekrup dan laras dengan benar |
| 6 | Terlalu sedikit toner/masterbatch yang ditambahkan | Tambah jumlah toner/masterbatch secukupnya, atau ganti sekrupnya |
| 7 | Kompatibilitas yang buruk antara toner dan bahan mentah | Ganti masterbatch/toner (pilih yang cocok untuk base resin) |
| 8 | Toner mengandung terlalu banyak air atau komponen yang mudah menguap | Periksa dan ganti masterbatch/toner |
| 9 | Goresan, gerinda, atau titik mati pada permukaan sekrup/laras | Bersihkan permukaan luar sekrup/laras |